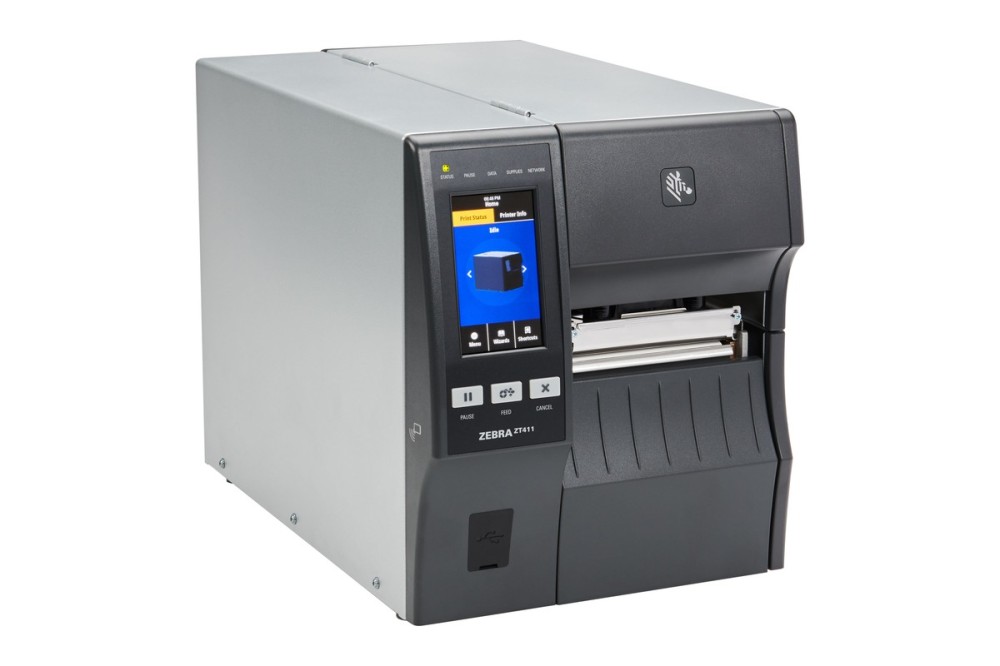
Zebra ZT411 工业级标签打印机
注塑件的飞边、短射、缩痕靠人眼看不全。方案用 3D 轮廓扫描配合 2D 图像融合,脱模后即时判定,缺陷数据回推工艺参数。
注塑件的常见缺陷是飞边、喷流痕、短射、分层和缩痕。这些缺陷在低对比度表面、半透明材料或复杂几何结构上很难被发现,人工目检受节拍限制,往往只能抽查。
客户原有的检测方式以机械传感器加人工目视为主,精度和产能两头够不着:传感器只能判断有无,人工只能看外观,而深腔、凸起边缘这些位置恰恰是缺陷高发处。
该场景常用设备与耗材,可按现场工况选配。
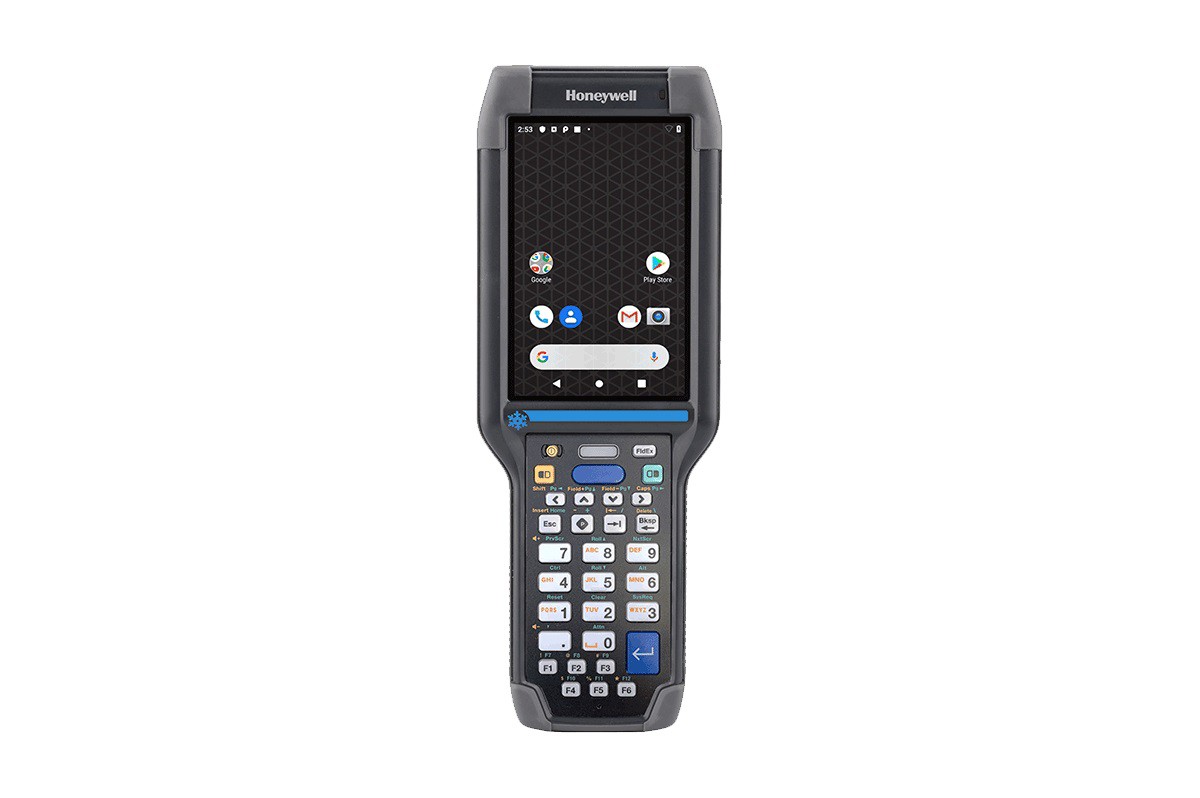
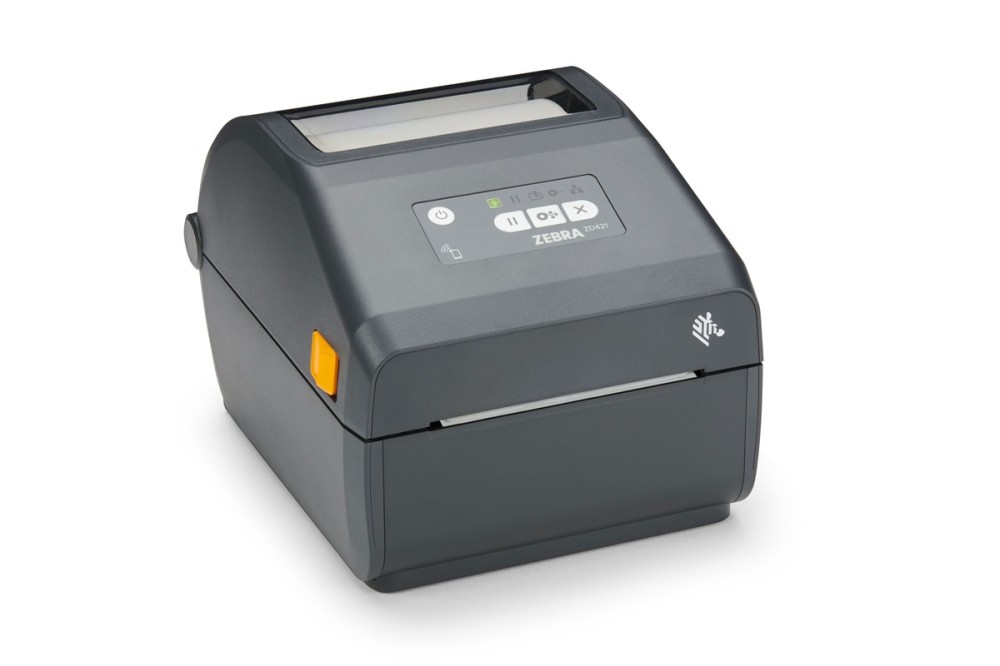
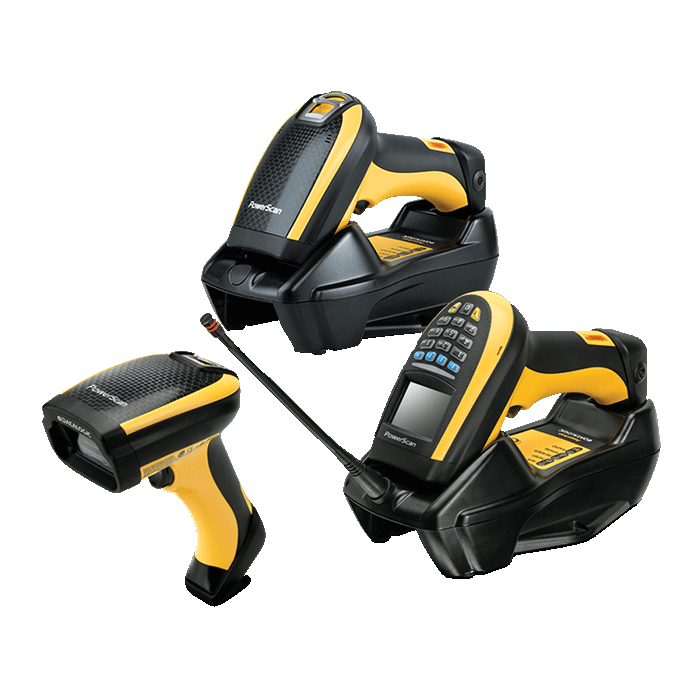
根据客户现场情况,我们提供了以下定制化方案。
检测单元独立安装在注塑机旁边,零件脱模后直接进入检测位,不占用机台时间。3D 轮廓传感器采用双相机单激光结构,能覆盖复杂模制件的表面交界处,减少因光学遮挡产生的扫描缺口,深腔件和凸起边缘件也能完整建模。
3D 数据负责尺寸与形位,2D 图像负责外观与颜色差异,两者融合后再做判定。飞边这类高度差很小的缺陷,单靠 2D 相机几乎识别不出来,加上轮廓数据后判断依据就明确了。
检测结果按缺陷类型、位置与时间记录,与注塑机的工艺参数对照,能看出某类缺陷是在换模后出现的,还是与模温、保压时间相关。这一步把质检从挑出不良品,变成减少不良品。
注塑件本身没有码可读,要判断的是外观缺陷与装配完整性,所以用视觉而不是读码。光源按缺陷类型选:划痕与缩痕用低角度环形光,缺件与错件用背光取轮廓。
触发用光电而不是定时,件到位才拍,避免空拍与漏拍。剔除用气吹,动作在下一个节拍前完成,不占工位时间。
部署过程中的关键环节与技术创新。
同类行业或应用场景的成功实践。