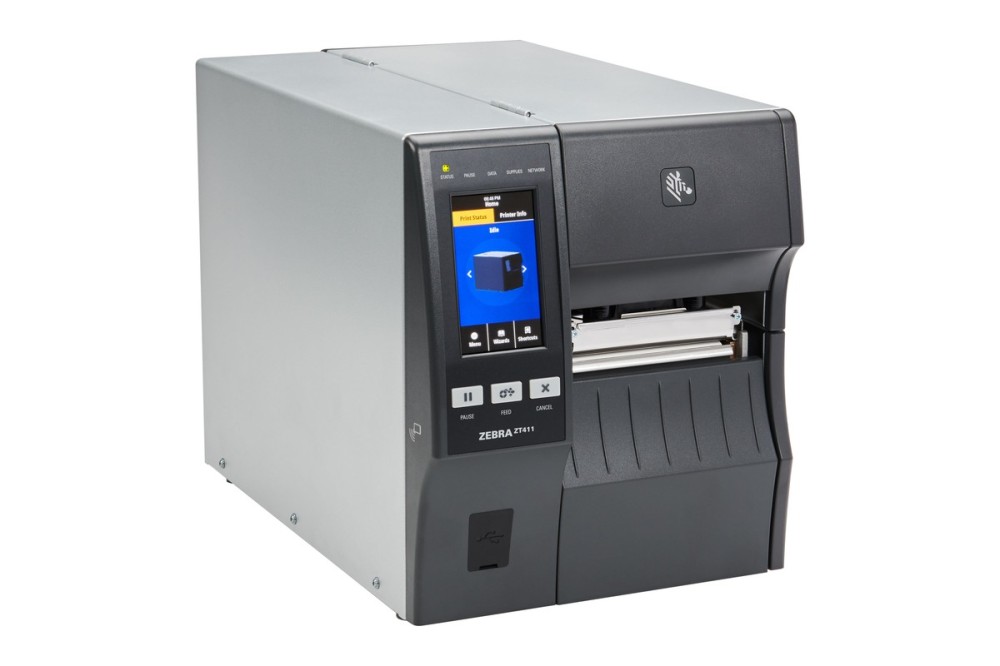
Zebra ZT411 工业级标签打印机
从实施效率到长期成本,每个环节都经过现场验证。
从现场痛点出发,深入说明方案的技术构成与落地实施路径。
在制品是车间里最不好数的一笔账。批号贴在流转卡上,卡跟着料走,一捆料压在冲压和电镀之间两天,往往到交期临近才被发现。到那时候能做的只剩加班和加急运费。
不需要每个动作都扫,只需要在物料换地方的地方设点:工序完工、转入下道、暂存区、质检、返修。一个节点一次扫码,记录件数、操作人与时间。节点设多了操作员会漏扫,设少了看不出问题,一般产线五到八个点比较合适。
第一层看每个工序的在制数量与等待时长,超过设定阈值标红。第二层看工序实际耗时与标准工时的偏差,偏差持续的工序就是瓶颈候选。第三层看返修件的流向,因为在制积压里往往有一部分是等复检的,如果只看总量会误判成产能不足。
多工序机加工:件在车、铣、热处理之间反复转运,最容易丢的是工序之间的交接记录。标识要扛切削液与清洗,通常用金属标签或激光打码。
装配线:节拍固定,采集点跟着工位走,扫码动作要并进装配动作里,单独一个扫码步骤操作员迟早会跳过。
注塑:除了单件还要记模次与模穴,出问题时能定位到哪一腔,而不是整批隔离。
看在制品的位置是否实时准确,滞留件能不能在超过设定时长后被识别,工序跳转漏扫是否会被拦住。
容易走偏的地方:把在制品卡做成一次性纸卡,翻工时靠换卡,耗材成本反而更高;采集点设得太密,操作员开始互相代扫;只统计数量不记位置,账上有数但现场找不到件。
没有 MES 的工厂,用 PDA 加后台表单就能跑起来,先把数据积累出来。已有 MES 的,把扫码结果写进工序报工记录,避免两套数据打架。接口走不通时,中间表是成本最低的方案。
覆盖典型作业环节,也可按现场流程灵活组合调整。
方案内置的关键功能模块,确保数据采集与追溯闭环。
读码器与手持终端按品类配套,打印机、耗材同源供货。
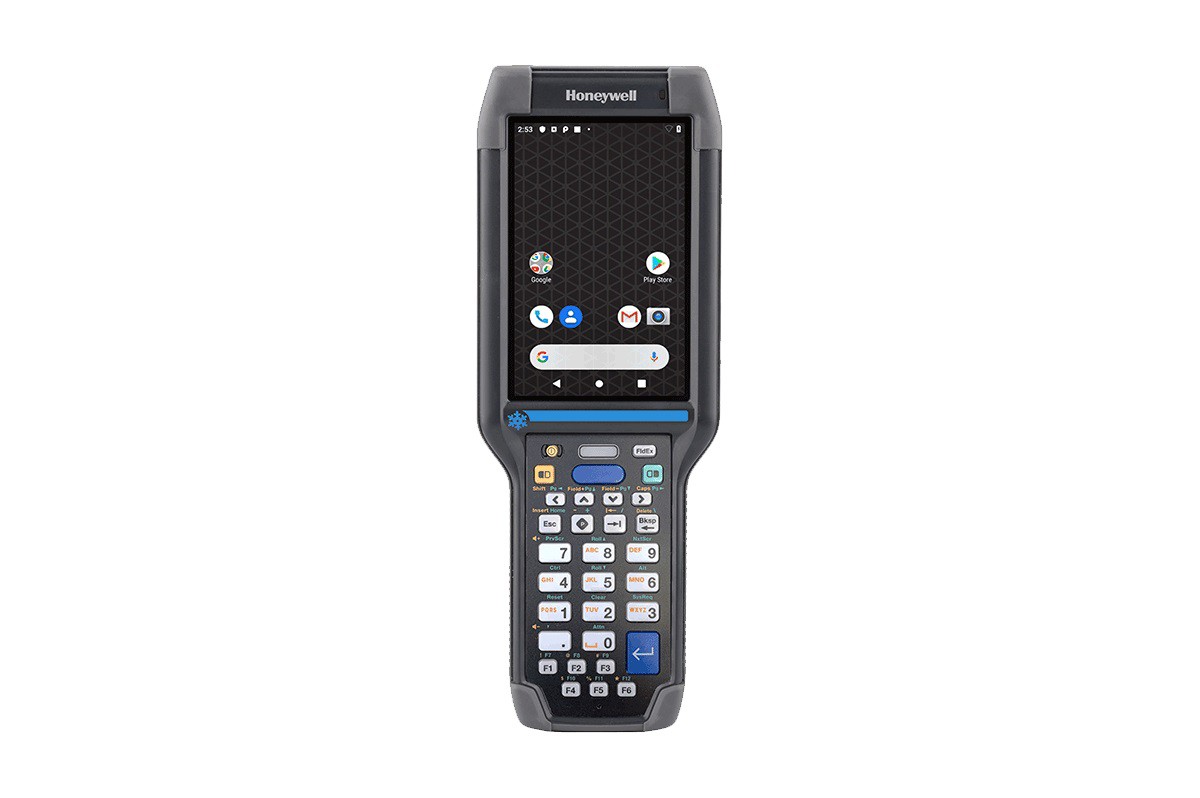
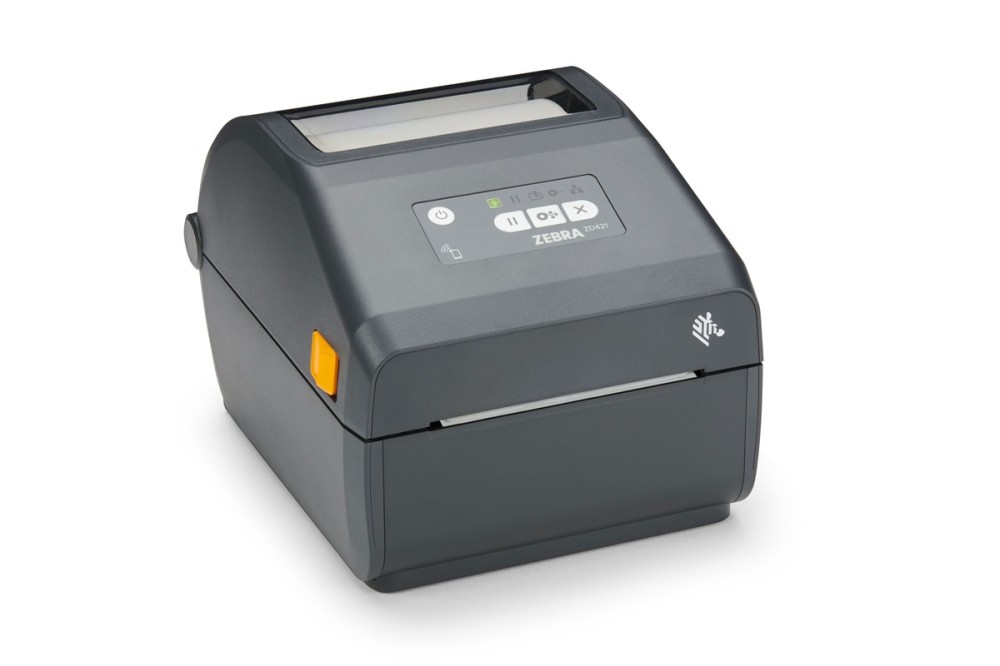
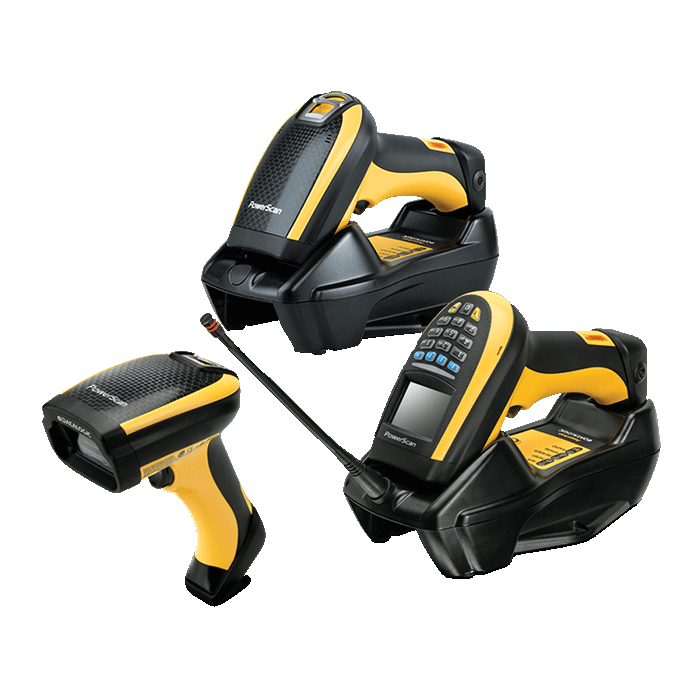
按行业场景交付识别与采集方案,欢迎咨询定制。