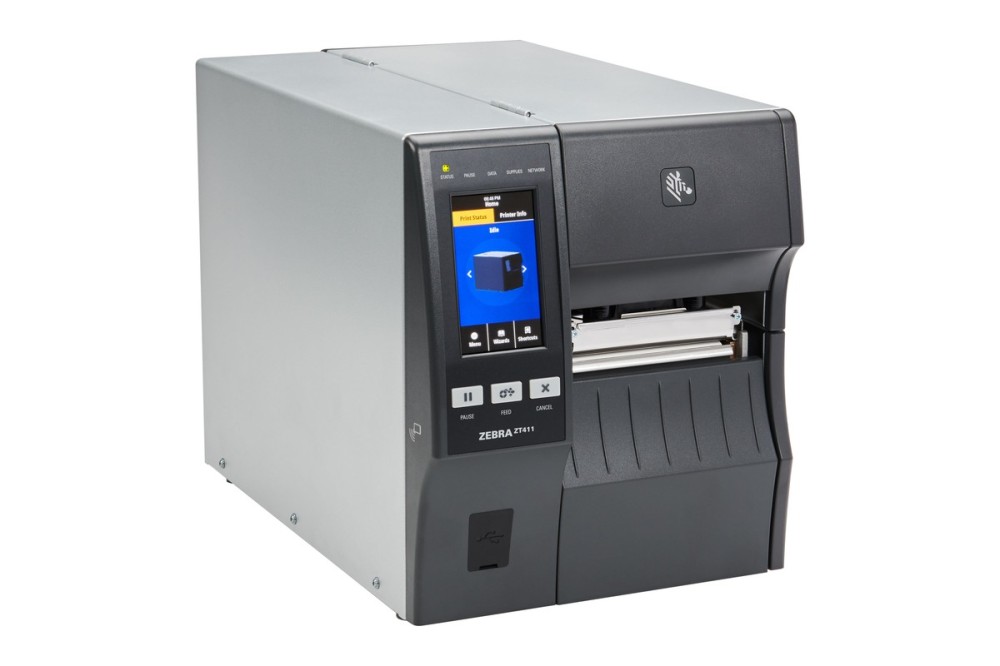
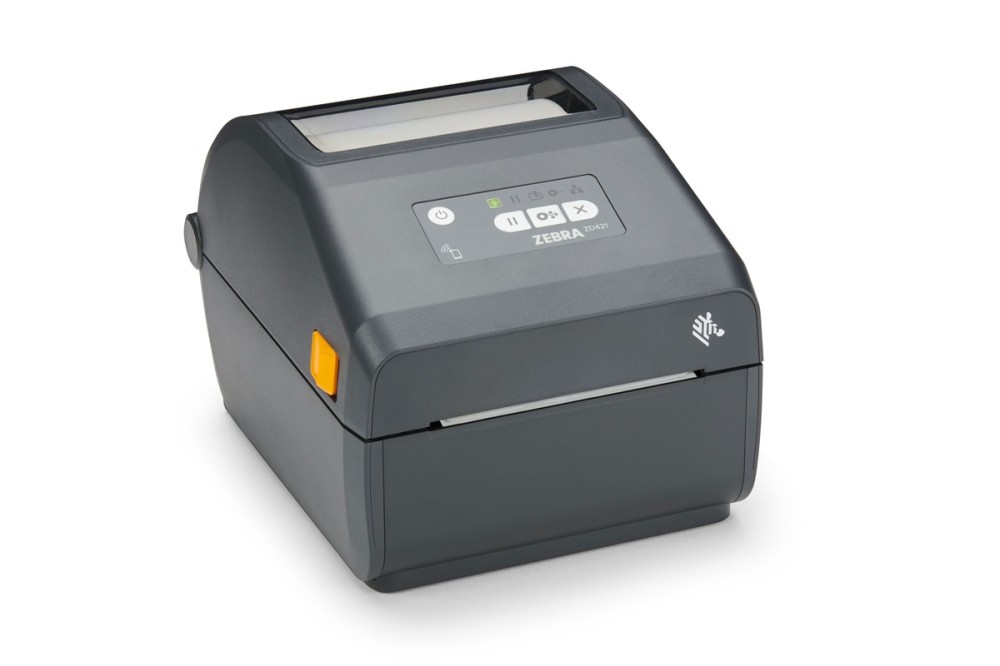
Zebra ZT411 工业级标签打印机
从实施效率到长期成本,每个环节都经过现场验证。
从现场痛点出发,深入说明方案的技术构成与落地实施路径。
产线的追溯做不下去,多数时候不是缺设备,而是三个环节没接上:编码规则各部门各写一套;采集点设在事后,靠文员补录;数据留在本地表格里,查一次要翻三个系统。设备反而是最容易解决的一环。
建议把编码拆成三段:固定的工厂与产线标识、可解析的日期与批次、唯一流水号。前两段保证人眼可读,第三段保证系统唯一。规则定下来再选标签尺寸,否则后期换码制要重打全部在库标签。
标签材质按工艺环境选。普通装配工位用铜版纸配蜡基或混合基碳带;要过清洗、烘干或溶剂擦拭的工位,改用 PET 配树脂基碳带,否则打印内容会被溶剂擦掉。
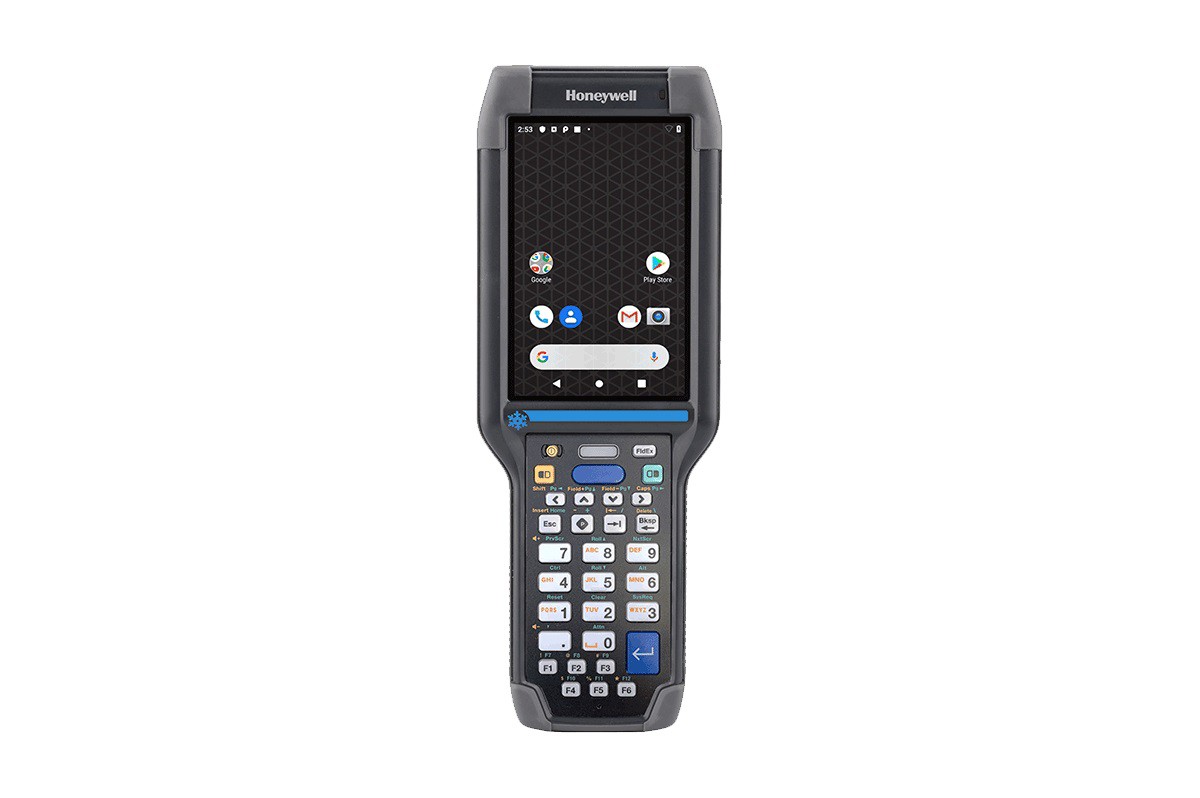
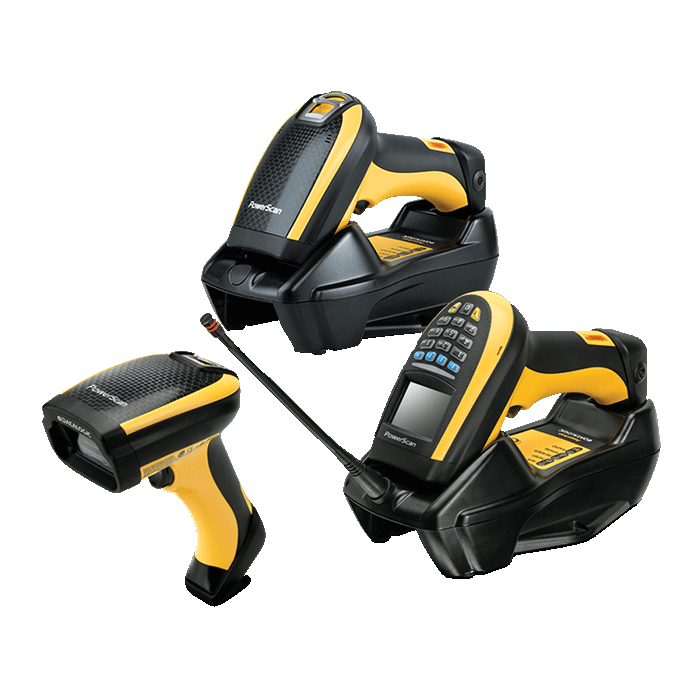
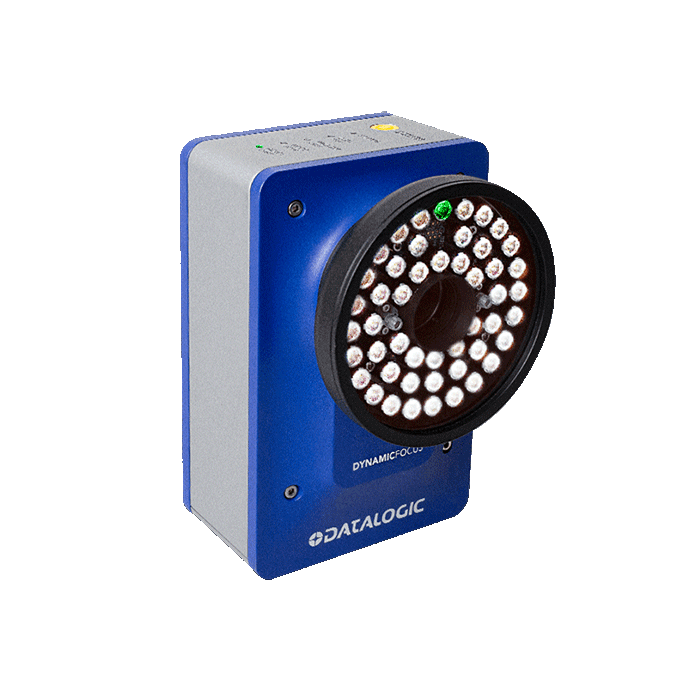
关键工位放固定式读码器,通过 IO 或串口与设备联动,件到位自动读码,避免操作员忘记扫。走动工位用 PDA 或手持扫码枪,采集程序要支持离线缓存,网络恢复后自动补传。
装配环节的防错靠扫件比对:先扫工单码,再扫零件码,与 BOM 不符直接报警拦截,不依赖操作员记忆。
记录至少保留三层:单件、批次、工单。按单件查能还原这台产品经过的每个工位;按批次查能圈出同批次的全部流向,召回时缩小范围;按工单查能核对投入产出与不良分布。这三层在数据库里是同一条记录的不同索引,不必做三套系统。
汽车零部件:主机厂与一级供应商审厂时按批次抽查,要求单件能反查到材料批号、加工设备与操作人。金属件常用耐高温标签,或者直接在件上打 DPM 码,读码器要能读低对比度的直接部件标识。
电子制造:板面空间紧,常用 5×5mm 以内的 DataMatrix,打印分辨率至少 300dpi,贴附位置由治具固定,人工贴很难保持一致。
食品饮料:主线是批号与效期,追溯要覆盖到原料桶与内包材批次,标签要过喷淋、冷藏或蒸煮,普通铜版纸在这类环境里撑不住。
三个可测口径:单件反查能否还原全部工位记录;编码重号数,正常情况下应为 0;异常件的拦截记录能不能按时间导出。
常见误区有三个。采集点全部压在质检工序,前面工序靠回忆补录,追溯链一查就断。编码里塞了语义却没写进规则文档,换个人就解读不了。只做单件追溯不做批次,真到召回时圈不出范围。
先选一条产线做样板,跑通编码、采集、查询三件事,再复制到其他产线。一上来全厂铺开,问题会集中在编码规则上,改一次就是全厂重打。
覆盖典型作业环节,也可按现场流程灵活组合调整。
方案内置的关键功能模块,确保数据采集与追溯闭环。
读码器与手持终端按品类配套,打印机、耗材同源供货。
按行业场景交付识别与采集方案,欢迎咨询定制。